适用范围与边界
用于冷镦成形首件的记录与检查组织方法说明。后续螺纹、热处理及表面处理需按各自适用要求检验;示例不能代替批准的控制计划或成品质量证明。
工厂落地思路
冷镦螺栓首件检验,主要检查头部与杆部成形尺寸、相关形位要求及外观,并核对检查依据、量具状态和加工条件。结果满足规定要求、完成相应确认后,才能按流程进行生产放行。
河北沃河紧固件制造有限公司以M12×60六角头螺栓首件表单示例,分享检验与记录管理方法。以下内容用于说明文件结构,不作为具体批次的质量证明。
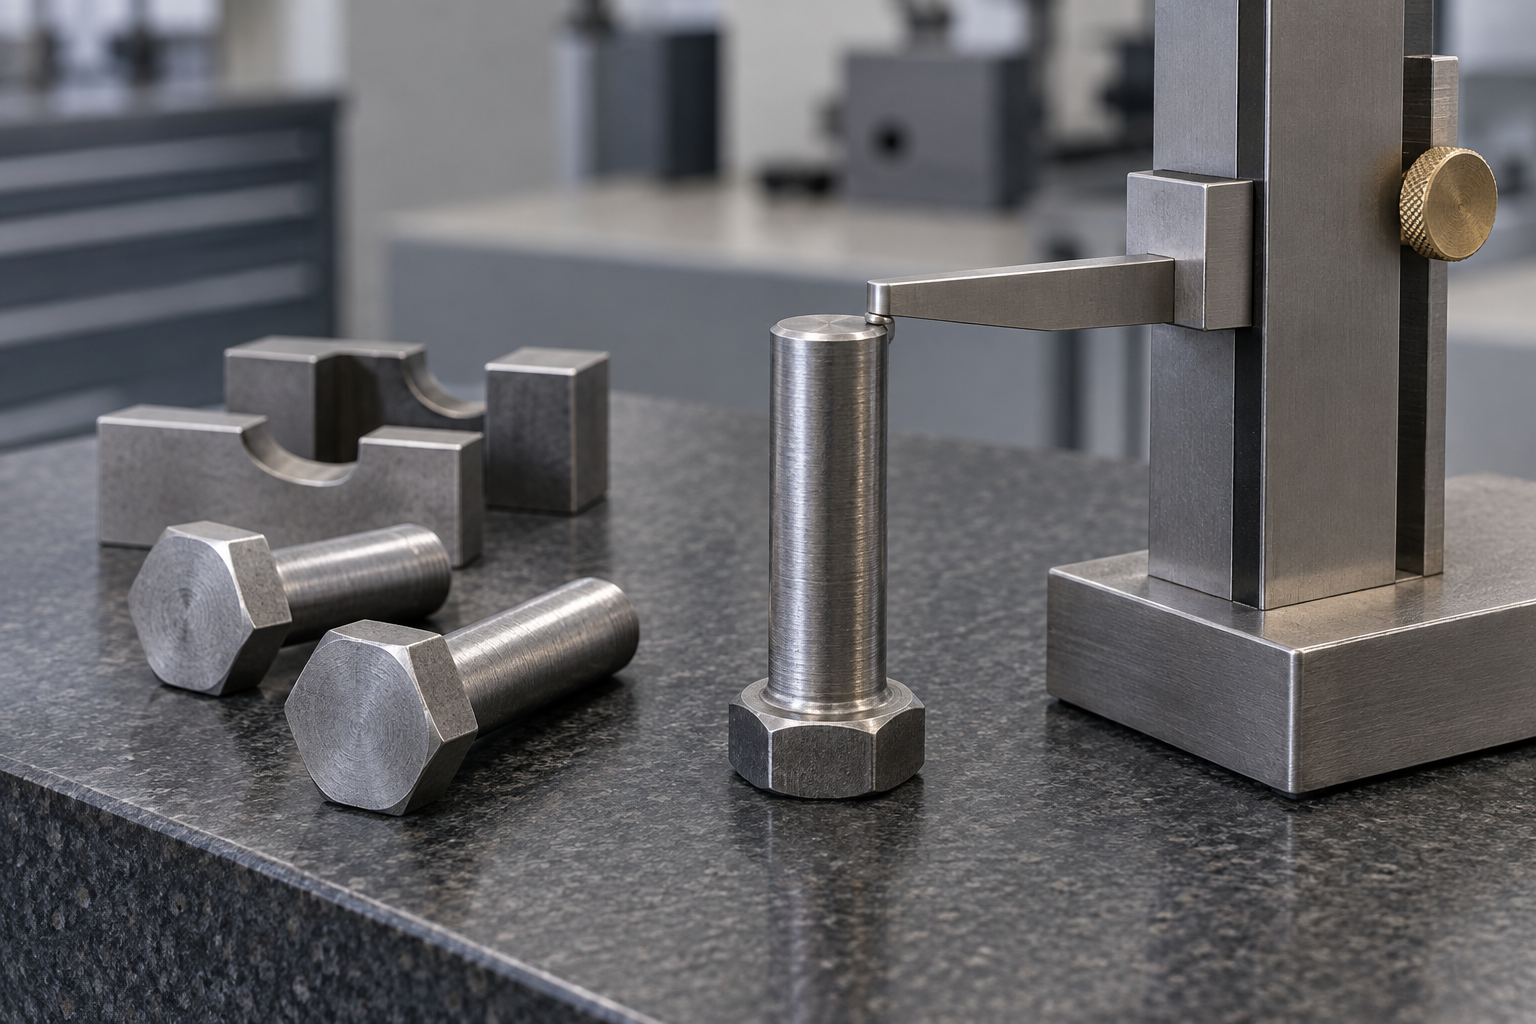
冷镦首件与成品终检分别确认什么?
冷镦首件检查的是当前成形工序的加工结果。后续螺纹加工、热处理及表面处理,还需要完成相应检查。
冷镦尺寸合格,不能直接证明成品螺纹、机械性能和涂层均已合格。
明确工序状态,有助于避免把坯件控制值用于成品验收。
首件项目如何组织?
以M12×60文件设计为例,首件表单与工艺卡可设置以下代表项目;测量方法仍须按产品及批准文件确认:
| 检查项目 | 测量方法示例 | 管理关注点 |
|---|---|---|
| 头部对边 | 游标卡尺/对边卡规 | 测量位置与原始结果 |
| 头部高度 | 高度规/千分尺 | 测量基准与方法 |
| 杆部直径 | 外径千分尺 | 检查部位与工序限值 |
| 滚牙坯径 | 外径千分尺 | 区分坯件与成品螺纹 |
| 坯件长度 | 游标卡尺 | 明确产品所处状态 |
表单也可考虑形位、过渡部位及外观项目。具体检查范围应根据产品结构和批准文件确定,不能仅因表单已有某项,就省略适用性确认。
国家标准、客户图纸和企业工艺文件的要求来源也应区分。工艺卡中的数值,不应未经核对就称为国家标准规定值。
测量结果应怎样记录?
建议逐件保留原始数值,并与相应限值进行比较。仅填写“合格”,难以支持后续数据比对和异常复核。
示例表单设置了五件测量栏,但抽样数量应结合适用要求与控制计划确定。审核时,还应关注漏项、单位、量具身份和数据判定是否完整。
量具状态填写“有效”,应能对应具体量具及其状态依据。
放行记录要注意时间关系
首件记录除了关联工单、炉批、设备和模具,还应区分设备调试、取样、检验确认与批量生产时间。
“开机”可能包含调试活动,字段含义应清楚。当首件记录与生产台账的时间顺序不一致时,应核查原始依据,保留更正原因和责任确认,不能只修改时间使其表面一致。
出现异常后,如何继续生产?
应先复核样品、方法、量具和文件,再控制相关产品、查明原因并完成调整。重新检查满足要求、完成规定确认后,再按流程放行。
换模或设备调整后,也应依据控制计划确定是否重新确认首件。此前结果不能自动用于证明调整后的产品状态。
采购方可以选取一个批次,核对“工单—首件—巡检—终检”的关联。沃河认为,首件管理既要有测量依据,也要有清楚的状态与放行记录,才能支持后续生产和质量核验。
本文使用文件示例说明采购或质量管理方法,不作为具体批次质量证明;实际适用要求以经确认的标准、图纸和技术协议为准。
岗位动作与记录证据
首件检验责任人
明确当前工序、检查项目及量具依据
- 留下什么记录
- 批准文件与表单设计示例
- 怎样检查
- 坯件与成品要求是否区分
测量人员
按经确认的方法保留原始数值
- 留下什么记录
- 原始测量记录
- 怎样检查
- 漏项、单位和量具身份是否完整
放行责任人
核对检验确认及生产时间和异常处理
- 留下什么记录
- 确认与更正依据
- 怎样检查
- 重新调整后是否需再确认首件
现场检查清单
勾选仅用于本次阅读,不保存为工厂审核记录。
已勾选 0 / 4
记录样表
空白编辑样表,使用前请按本企业文件控制要求调整。
常见执行偏差
把冷镦首件当作成品终检;机械套用示例抽样量;不留原始数值及量具身份;为了表面一致而直接修改时间。
现场常见问题
参考依据与版本说明
- 标准及版本
- 管理实践(非标准原文):2026-10编辑版
- 条款 / 主题映射
- 已复核ISO 3269:2019引言/第1章、ISO 9000:2026 3.6.11/3.8.12及APG测量指导;仅首件/后续检验分工和记录建议,不确认具体测量方法或抽样件数。
- 核查状态
- 条款已复核
- 参考信息核查
- 2026-10-16
- 下次复核
- 2027-04-16
- 内容审阅
- Codex AI独立技术主题与公开依据复核(非企业符合性审核)
用户供稿及首件文件编辑示例。已读ISO 3269:2019引言/第1章、ISO 9000:2026放行与记录术语、APG测量与过程指导;工序结果不代替后续检查为适用范围推理。未采用ISO 3269抽样方案,未批准本文五件示例、具体量具精度或测量基准。
本文主题适用性及列明公开依据已由Codex AI独立复核,不声明产品、批次或企业合规;文件示例须按实际批准文件确认。APG为指导材料,不是新增强制条款。下次复核日期为编辑维护安排,非标准规定周期。
https://www.iso.org/obp/ui?_escaped_fragment_=iso%3Astd%3Aiso%3A3269%3Aed-4%3Av1%3Aen
https://www.iso.org/obp/ui?_escaped_fragment_=iso%3Astd%3Aiso%3A9000%3Aed-5%3Av1%3Aen
https://committee.iso.org/files/live/sites/tc176/files/PDF%20APG%20New%20Disclaimer%2012-2023/ISO-TC%20176-TF_APG-MonitoringMeasuring.pdf
https://committee.iso.org/files/live/sites/tc176/files/PDF%20APG%20New%20Disclaimer%2012-2023/ISO-TC%20176-TF_APG-Processes.pdf