适用范围与边界
供紧固件采购、生产与质量人员理解生产台账、转序数量核对及放行凭证。实际工序和检验安排以产品与订单要求为准。
工厂落地思路
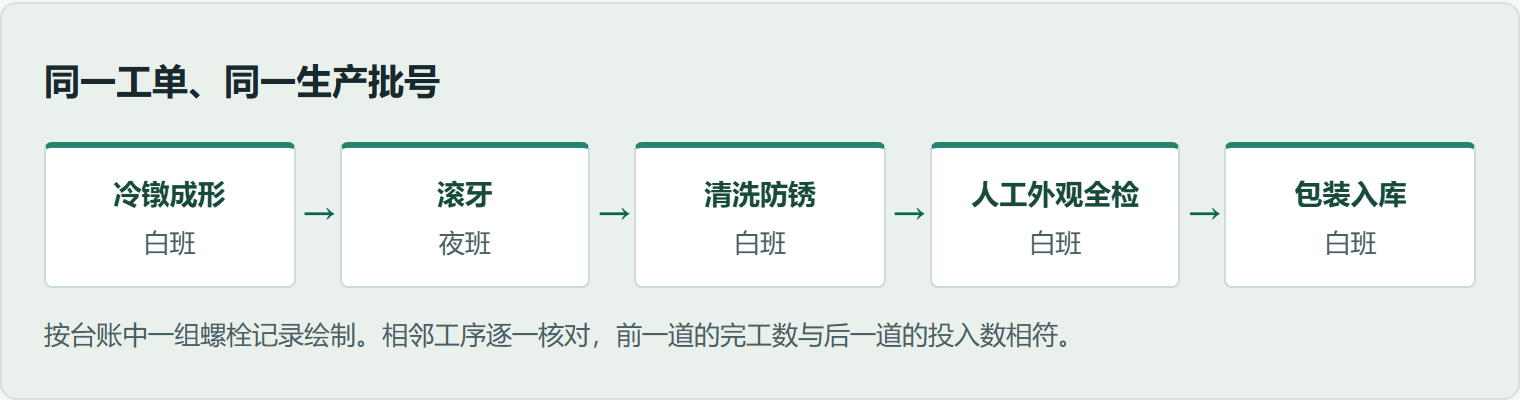
翻到一批螺栓的包装入库记录,能看到有多少件进入这道工序,包装完成后留下多少件。要知道这批货怎样走到入库这一步,还得沿着同一个工单和生产批号,回看前面的冷镦、滚牙、清洗防锈和人工外观全检。
一份已填充的紧固件生产台账里,这五道工序各记一行。前一道的完工数,逐一对应后一道的投入数。一路有返工和报废,到了包装这一行,投入与完工数相同。把五行连起来,台账就能说明数量从哪里来、在哪道工序发生变化,以及入库后还能追到哪些检验记录。
从同一个批号找齐五道工序
先看工单号和生产批号,确认几行记录指向同一批货。再看各行的工序、设备、工装和班次。这组记录里,冷镦在白班,滚牙在夜班。批号延续下来,加工条件随工序变化,检查记录也随各自那一行走。某个螺栓出现头部尺寸问题,先查冷镦记录。问题出在螺纹,先查滚牙时用的设备和工装,再找对应的巡检记录。
GB/T 19001—2016 的 8.5.1 和 8.5.2 涉及受控生产及产品状态标识。有追溯要求时,还要保留追溯所需的信息。车间里,容器标识和工序记录能互相对应,接班的人就能顺着批号找到对应的在制品和检查状态。〔1〕
逐行核清合格、返工和报废
以滚牙一行为例,投入数是这道工序收到并纳入加工的件数。操作人员记录一次合格、返工合格和报废三项结果,表里把前两项相加,得到滚牙完工数。这组记录的数量已经对平,投入和完工之间的差额对应报废。清洗防锈和外观全检两行,也可以用这个办法核对。
一次合格率要用一次合格数除以投入数。返工后通过复检的件可以进入完工数,第一次检查时的结果仍留在一次合格率里。若有待复检、待判定的件,先查对应的数量和状态。等处理结果明确后,再归到合格、报废或相应的处置记录。〔1〕
上一道工序的完工数,要接得上下道投入
冷镦一行对平后,横着看清这一道的结果,再往下找同批的滚牙投入。这组记录里,两数一致。其余三次转序也逐一核对,直到外观全检的完工数和包装入库的投入数接上。交接时还要核实实物批号。若两数不同,先查是否分批转出、还有多少留在上一道,以及实际接收量记在哪条记录上。〔2〕
表头的工单记录数按填写了工单号的行计数,所以这组工单会产生五条记录。表头的完工汇总也按行加总,一件螺栓完成多道工序,会在这些工序的完工数里分别计入。核本批入库数量,应回到包装入库那一行,再和包装记录、实物标签或入库单对照。
包装入库记录接到检验和放行
台账里的首件、巡检编号和终检结果,都是继续查检验资料的入口。比如包装一行标了“已完工”,往前能查到外观全检及其数量,往后还要确认本次拟交付的货有哪些成品检验依据,检验覆盖的批次和实物是否一致。外观结果只能说明对应的检查项目。订单还有尺寸、螺纹或性能要求时,应按检验安排核对相应记录。
GB/T 19001—2016 的 8.6 要求保留符合接收准则的证据,并能追溯到授权放行人员。这样,生产台账回答这批货怎样做到入库,检验记录说明查过哪些要求,最终放行记录把这一批实物、检验依据和放行决定接起来。〔1〕
资料依据与适用范围
工序关系和核对口径来自已填充的生产台账。文中按紧固件生产记录的使用场景作说明,现场工序、检验安排和放行条件以产品及订单要求为准。
岗位动作与记录证据
生产或交接岗位
按工单、批号找齐工序记录,核对前道完工数与后道投入数。
- 留下什么记录
- 工序记录及在制品标识。
- 怎样检查
- 核对件数与实物批号。
质量与放行岗位
对照拟交付数量、成品检验记录和批号,确认放行依据。
- 留下什么记录
- 成品检验与放行记录。
- 怎样检查
- 可追溯到授权作出放行决定的人员。
现场检查清单
勾选仅用于本次阅读,不保存为工厂审核记录。
已勾选 0 / 3
记录样表
空白编辑样表,使用前请按本企业文件控制要求调整。
常见执行偏差
各工序完工量按行累计会重复计入同一件。入库量的核对从包装入库行与相应单据开始。
现场常见问题
参考依据与版本说明
- 标准及版本
- GB/T 19001:GB/T 19001—2016
- 条款 / 主题映射
- 8.5.1 生产和服务提供的控制,8.5.2 标识和可追溯性,8.6 产品和服务的放行,8.7 不合格输出的控制。
- 核查状态
- 条款已复核
- 参考信息核查
- 2026-11-21
- 下次复核
- 2027-05-21
- 内容审阅
- 沃河内容编辑
依据 GB/T 19001—2016 及 ISO 9001 审核实践组《过程》(2020 年第 2 版),结合已填充生产记录的工序关系说明。